一、客户公司背景
企业名称:XX塑料制品有限公司
所在地:山东省青岛市即墨区
行业地位:华东地区大型塑料制品生产商,专注于注塑成型、挤出加工及改性塑料研发,年产值超30亿元,拥有全自动化生产线10条。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理聚丙烯(PP)、聚乙烯(PE)生产中的苯乙烯单体挥发及热解废气。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
注塑加工生产线上:热塑形塑料管熔融挤压出时宣泄的苯丁二烯(C₈H₁₀)及蒸发性有机化学物(VOCs);
热解产线:废料塑裂解所产生的二噁英前体物(如氯苯、多环芳烃);
原辅材料吸收:聚乙稀颗粒状、ABS硅橡胶等挥发物性单个流出。
烟气参数指标:
新风量:10,000~25,000 m³/h(阀值达30,000 m³/h);
VOCs浓硫酸浓度:150~500 mg/m³(以苯氯乙烯主导);
苯丁二烯聚己内酯:80~300 ppm;
粒状物:20~80 mg/m³(PM10占60%上述);
水温:常温下~80℃(热解有机废气达到200℃)。
2. 核心处理工艺
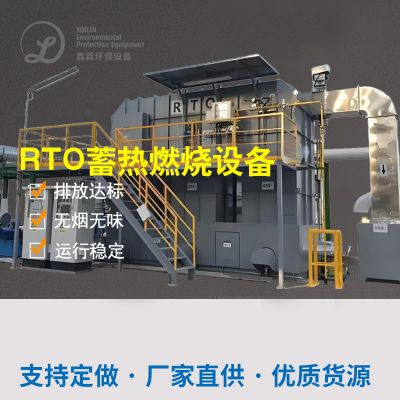
采用 **"多级预处理+蓄热燃烧(RTO)+深度净化" 复合工艺**:
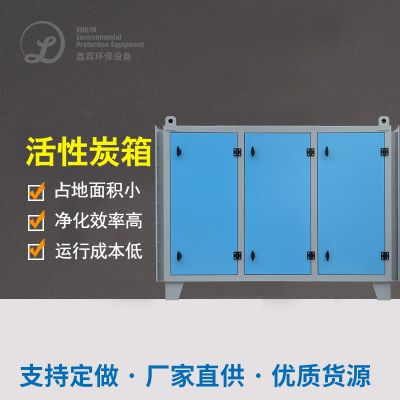
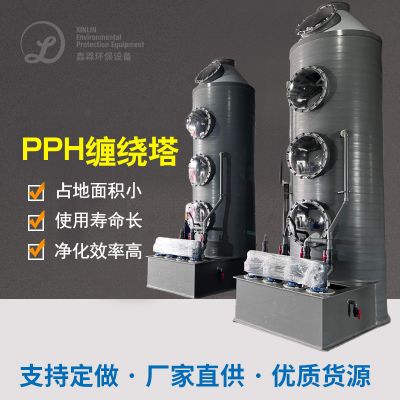
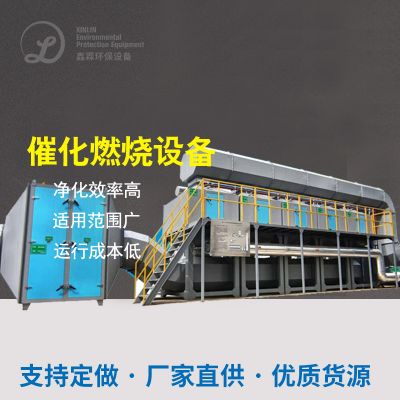
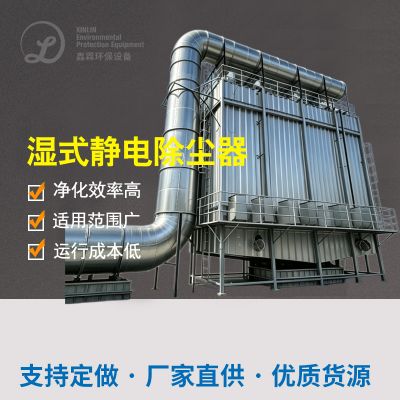
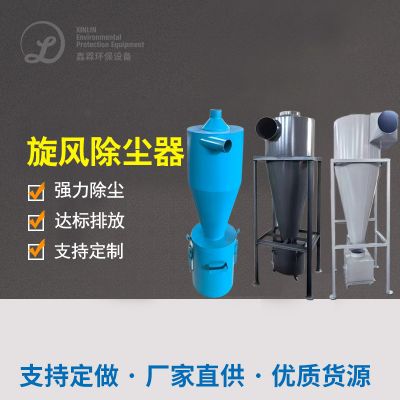
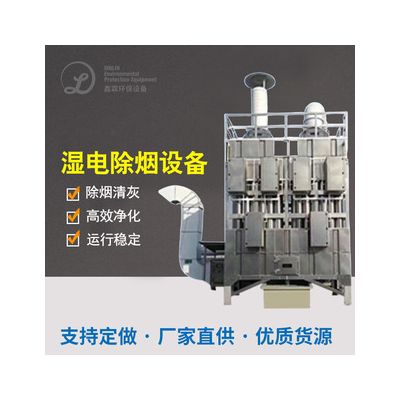
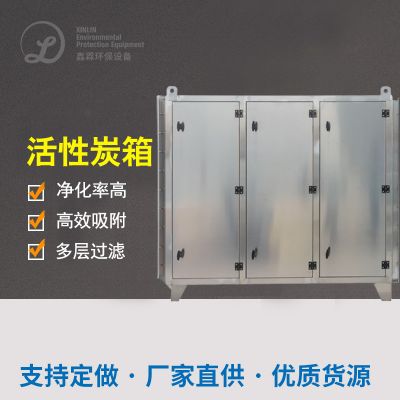
plaintext废气收集 → 旋风除尘 → 余热回收系统 → RTO催化燃烧 → 活性炭吸附塔 → 湿式电除尘器 → 达标排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高浓度苯乙烯的瞬时排放
问题:注塑机开模瞬间苯乙烯浓度可达800 ppm,远超吸附塔设计负荷。
相应的对策:
应急反映旁通系统软件:放置快速的反映铜阀,超标准印刷废气随时导入到RTO助燃;
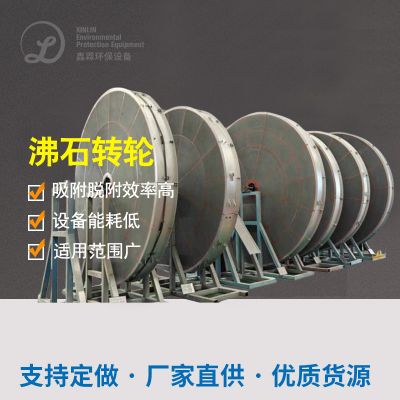
联级吸方案:前级吸塔主要采用 沸石氧分子筛(吸出水量升高30%),后级亲水性炭提供手机拦截稳定度VOCs。
2. 热解废气中的二噁英前体物
问题:废旧塑料热解易生成氯苯、菲等二噁英前驱体,传统RTO无法彻底分解。
解决方法:
中高温焚烧炉:RTO熔化体温不断提升至950℃并不断增加逗留時间至2秒,摧毁二噁英转化成渠道;
急冷塔:油烟1秒内速冷至200℃以下的,应对二噁英再合成视频。
3. 设备防腐与材料耐受性
问题:热解废气含氯化氢(HCl)和焦油,普通钢材腐蚀速率高达每月5 mm。
现状分析:
全瓷质管材:RTO烧器及厨房烟道适用SiC瓷质(耐温性1300℃);
防锈铝层:余热收集体系侧壁涂装PTFE(聚四氟乙稀)铝层,防酸碱度生锈。
四、冶理使用效果评估方法
附加效益
资源化利用:
回收分类处理RTO余热代替吹干环节,年节能降耗约400万余元;
热解废油经治炼后可用为主要船舶燃料油使用。
自然环境前景:
降低危险废物形成量80%(原废活性酶类炭一年生总产值约500吨);
采用ISO 14001商家认证及保养生产方式专业教师示范商家审查。
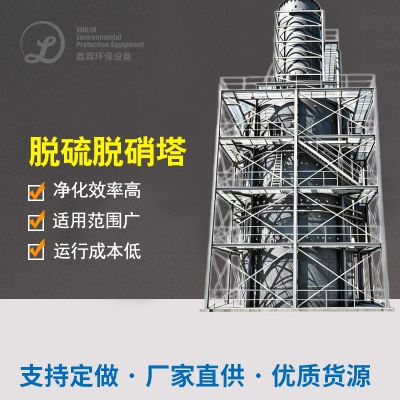
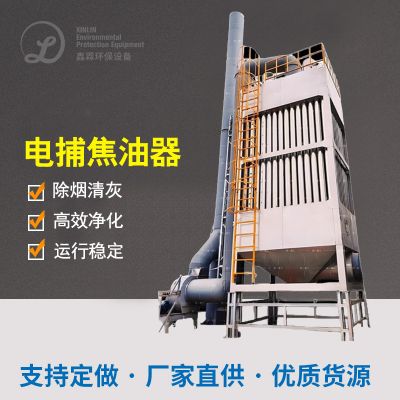
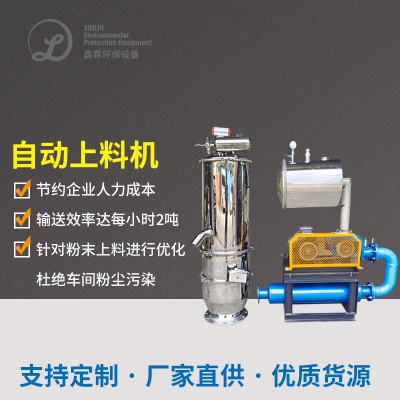
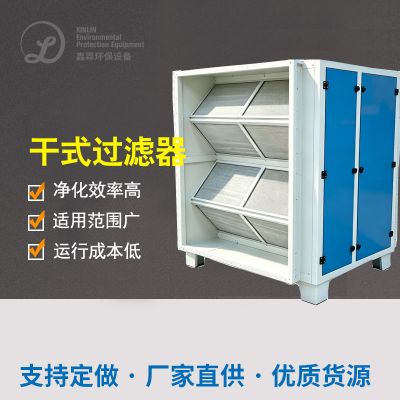
五、生产仪器设计清淡(部份主要生产仪器)
六、行业启示
工艺优化:推广低温低压注塑技术(LCP),减少苯乙烯挥发;
的原原材料兴盛:研发耐低温、耐防腐蚀的瓷质基组合的原原材料使用以往金属制装备;
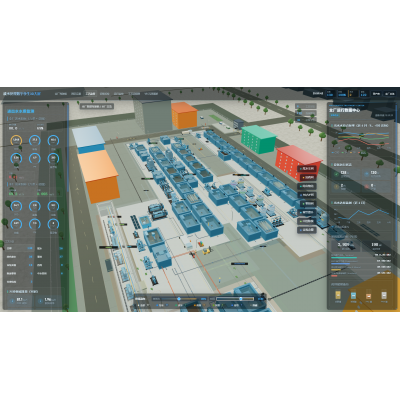
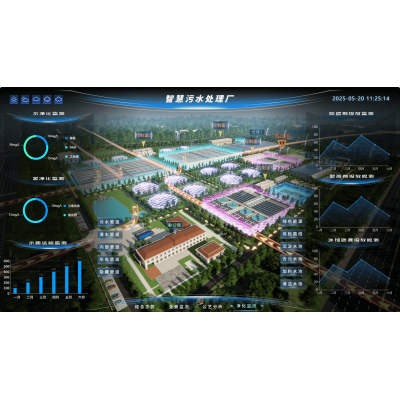
自动化化平台化:构建线上VOCs监测数据平台(FID+PID)与AI提高算法流程图,确保优质控风与能源管理自动运行。
如需扎实推进技木设计方案(如RTO室内温度场仿真、溶解剂回收弧度),请给予重要生產加工参数指标及排放物部分检侧检测结果。

 扫一扫添加微信